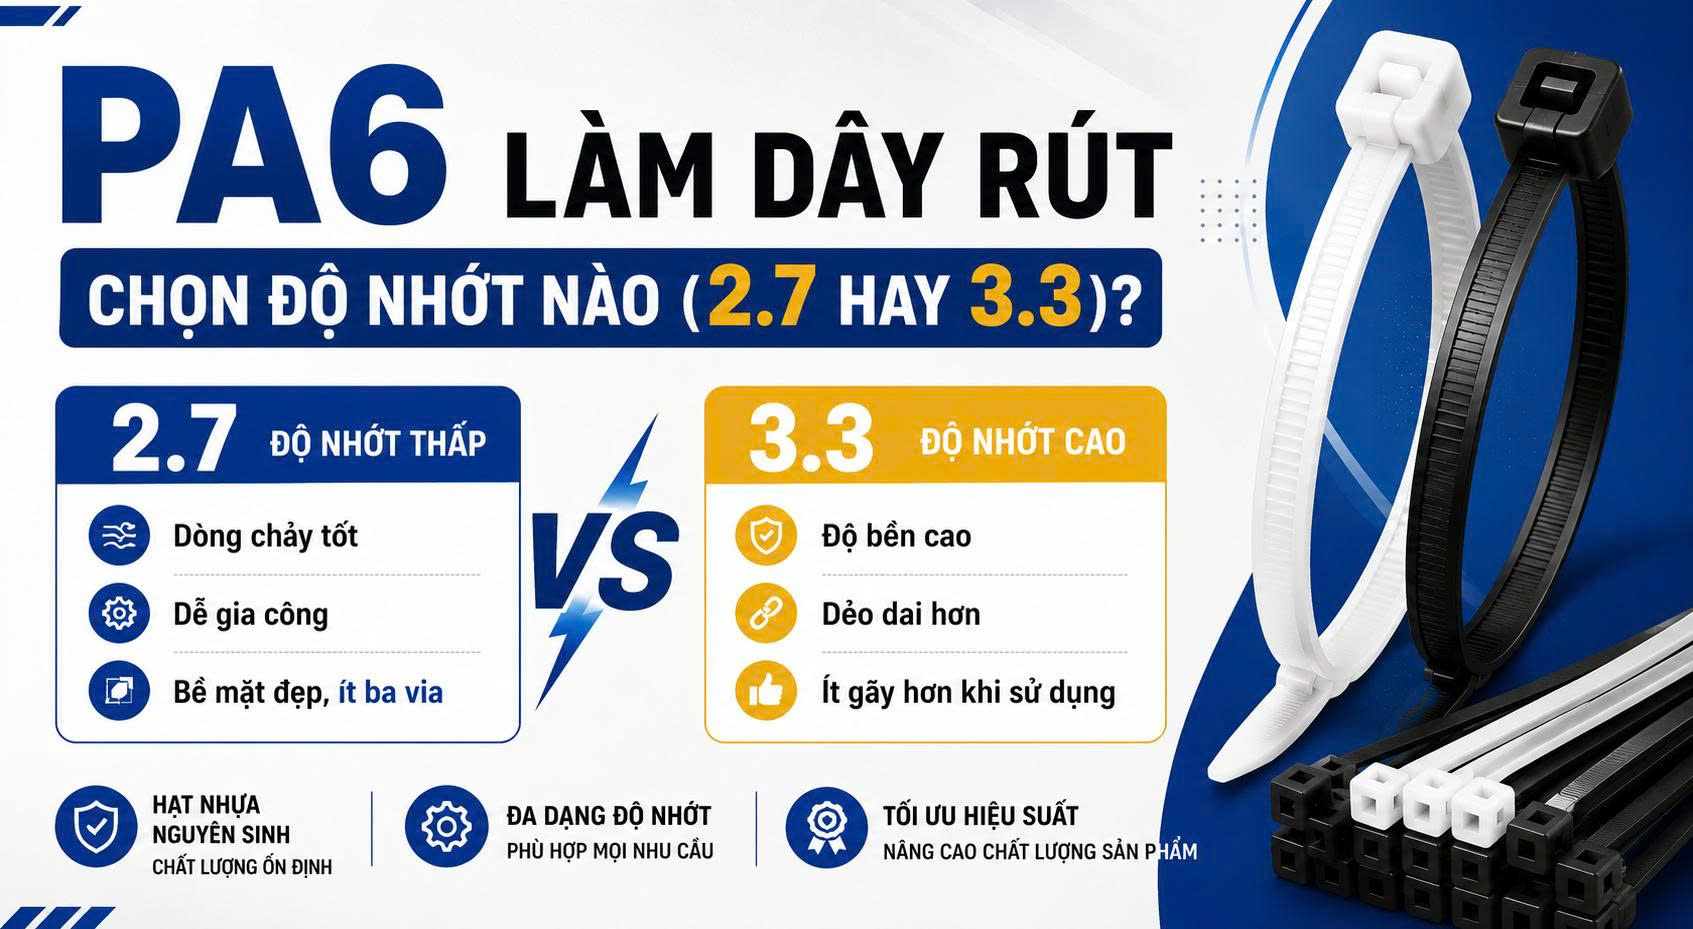
Dây rút (Cable Tie) là sản phẩm yêu cầu sự cân bằng giữa độ bền kéo, độ dẻo, khả năng khóa chặt và năng suất ép. Một trong những yếu tố ảnh hưởng trực tiếp đến các đặc tính này chính là độ nhớt (Relative Viscosity – RV) của hạt nhựa PA6.
Vậy khi sản xuất dây rút, nên chọn PA6 độ nhớt 2.7 hay 3.3?
1. Độ nhớt PA6 ảnh hưởng như thế nào đến quá trình ép dây rút?
Độ nhớt của PA6 phản ánh mức độ dài của chuỗi polymer. Độ nhớt càng cao, khối lượng phân tử càng lớn, kéo theo sự thay đổi về khả năng chảy và cơ tính của sản phẩm.
| Tiêu chí | PA6 nhớt thấp (RV≈2.7) | PA6 nhớt cao (RV≈3.3) |
|---|---|---|
| Độ chảy | ⭐⭐⭐⭐⭐ Rất tốt | ⭐⭐⭐ Trung bình |
| Điền đầy khuôn | Dễ dàng | Cần áp lực ép cao hơn |
| Chu kỳ ép | Nhanh | Chậm hơn |
| Độ bền kéo | Khá | Rất cao |
| Độ dai | Trung bình | Rất tốt |
| Khả năng chống gãy | Trung bình | Cao |
| Ba via | Ít hơn nếu tối ưu khuôn | Có thể tăng nếu thông số ép chưa phù hợp |
👉 Có thể thấy, độ nhớt thấp giúp gia công dễ hơn, trong khi độ nhớt cao mang lại cơ tính tốt hơn.
2. So sánh PA6 nhớt thấp (2.7) và nhớt cao (3.3)
PA6 độ nhớt 2.7
Ưu điểm
✅ Độ chảy tốt.
✅ Dễ điền đầy các khoang khuôn.
✅ Chu kỳ ép nhanh.
✅ Tiết kiệm thời gian sản xuất.
✅ Bề mặt sản phẩm đẹp, ít ba via khi khuôn và thông số ép được tối ưu.
Hạn chế
- Độ bền kéo thấp hơn nhóm nhớt cao.
- Khả năng chịu tải lâu dài kém hơn.
- Dễ giòn hơn khi làm dây rút chịu lực lớn hoặc bản rộng.
PA6 độ nhớt 3.3
Ưu điểm
✅ Độ bền kéo cao.
✅ Độ dai tốt.
✅ Khả năng chống gãy tốt hơn.
✅ Phù hợp dây rút chịu lực cao.
Hạn chế
- Độ chảy thấp hơn.
- Cần nhiệt độ và áp lực ép phù hợp để điền đầy khuôn.
- Chu kỳ ép có thể dài hơn.
3. Bảng gợi ý lựa chọn theo tiết diện dây rút
| Kích thước dây rút | Tốc độ máy | Khuyến nghị |
|---|---|---|
| Dây nhỏ (2.5–3.6 mm) | Cao | PA6 RV≈2.7 |
| Dây trung bình (3.6–4.8 mm) | Trung bình | PA6 RV≈2.7 hoặc 3.3 (tùy yêu cầu cơ tính) |
| Dây lớn (4.8–9.0 mm) | Trung bình đến thấp | PA6 RV≈3.3 |
| Dây chịu lực lớn | Không ưu tiên tốc độ | PA6 RV≈3.3 |
Lưu ý: Đây là bảng gợi ý theo kinh nghiệm ứng dụng. Việc lựa chọn còn phụ thuộc vào thiết kế khuôn, điều kiện gia công và yêu cầu cơ tính của từng nhà sản xuất.
4. Khuyến nghị mã nhựa
⭐ PA6 J2700
PA6 J2700 là lựa chọn phù hợp khi doanh nghiệp ưu tiên:
- Độ chảy tốt.
- Năng suất ép cao.
- Bề mặt sản phẩm đẹp.
-
Dây rút kích thước nhỏ đến trung bình.
Hạt nhựa PA6 Juhesun J2700 - Nhựa Phú Hưng
⭐ Dòng PA6 nhớt cao
Đối với dây rút yêu cầu:
- Chịu lực lớn.
- Độ dai cao.
- Hạn chế gãy khi siết.
Nên lựa chọn PA6 nhóm độ nhớt cao (RV khoảng 3.3) để đạt cơ tính tốt hơn.
Có thể tham khảo: Hạt nhựa PA6 B33 L09 - Nhựa Phú Hưng
5. Một số thông số kỹ thuật cần lưu ý
Trong sản xuất dây rút bằng PA6, ngoài việc chọn đúng độ nhớt, doanh nghiệp cũng cần kiểm soát các yếu tố sau:
- Độ ẩm hạt nhựa trước khi ép: nên sấy khô và duy trì ≤ 0,10%, nhiều nhà sản xuất hướng tới ≤ 0,08% để giảm nguy cơ bọt khí, bạc màu và suy giảm cơ tính.
- Nhiệt độ nóng chảy của PA6: khoảng 220–225°C (điểm nóng chảy của vật liệu).
- Nhiệt độ gia công: thường nằm trong khoảng 240–270°C, tùy grade và khuyến nghị của từng nhà sản xuất.
- Nhiệt độ khuôn: thường 60–90°C, điều chỉnh theo yêu cầu bề mặt và độ kết tinh của sản phẩm.
Lưu ý: Các thông số nhiệt độ ép và nhiệt độ khuôn cần được điều chỉnh theo tài liệu kỹ thuật (TDS) của từng mã nhựa và điều kiện thực tế của máy ép, không nên áp dụng một giá trị cố định cho mọi loại PA6.
Kết luận
Nếu mục tiêu là tăng năng suất, ép dễ và bề mặt đẹp, PA6 độ nhớt 2.7 (ví dụ J2700) là lựa chọn phù hợp.
Nếu sản phẩm yêu cầu độ bền kéo cao, độ dai tốt và khả năng chịu lực lớn, PA6 độ nhớt 3.3 sẽ mang lại hiệu quả tốt hơn.
Việc lựa chọn đúng độ nhớt ngay từ đầu sẽ giúp doanh nghiệp tối ưu cả chất lượng sản phẩm lẫn hiệu quả sản xuất, giảm tỷ lệ lỗi và nâng cao năng suất dây chuyền.
📞 Nhựa Phú Hưng luôn sẵn sàng tư vấn lựa chọn đúng grade PA6 theo sản phẩm và công nghệ sản xuất của Quý khách.